
ID SOLUTECH / STRUCTURAL CONNECTION
PRODUCT BRIEF · R02
중공 끝단
리벳
Tubular rivet
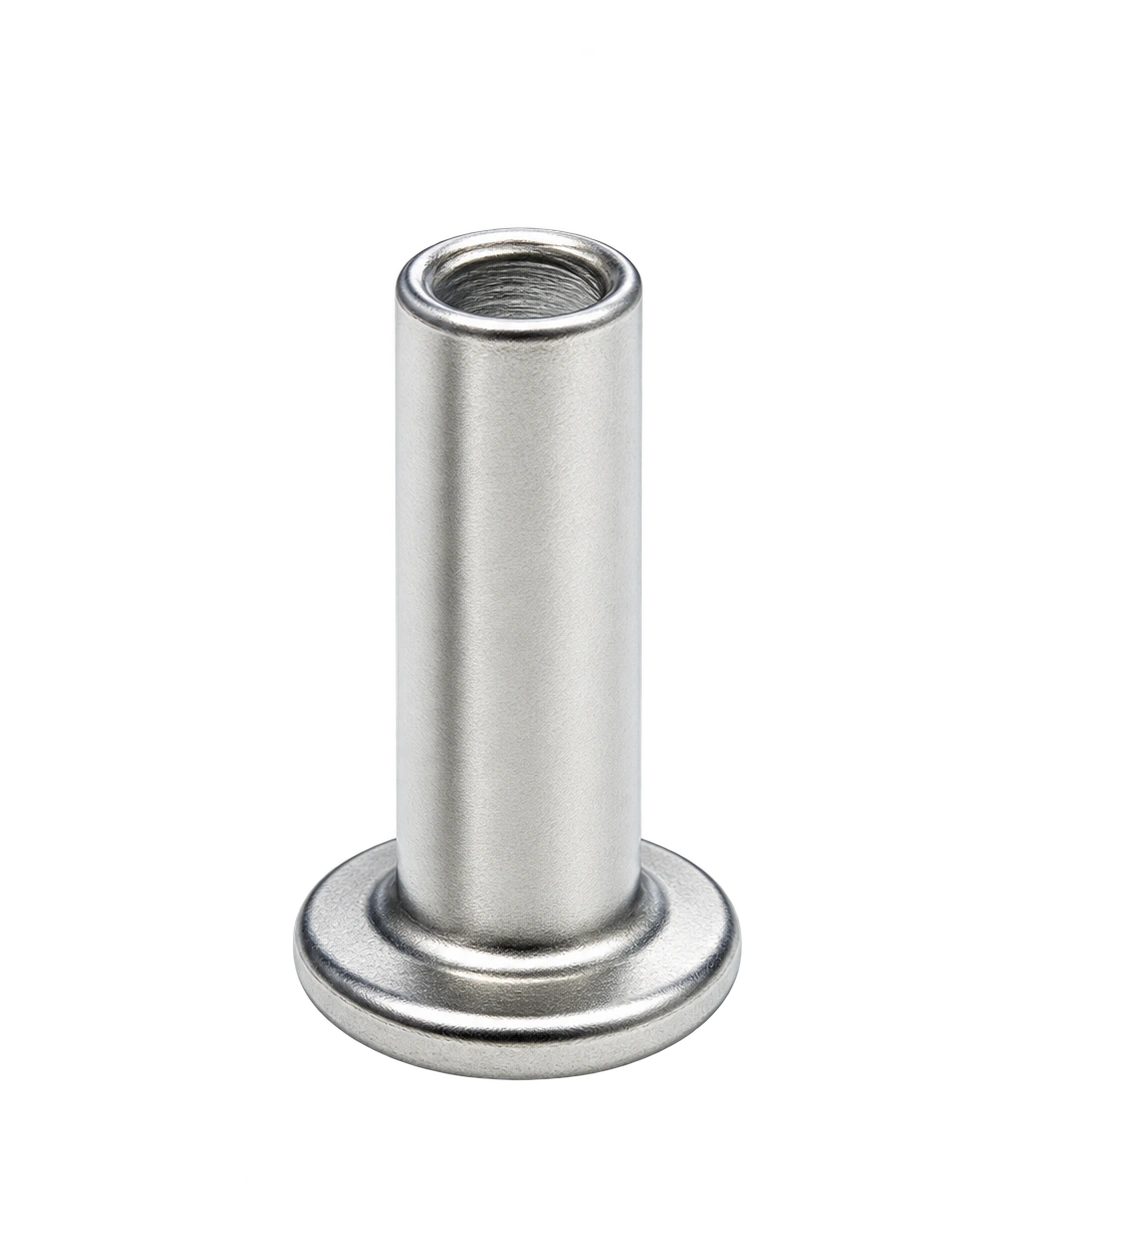
평평한 원형 헤드, 원통형 축, 열린 끝단.
끝단 벽을 성형해 조립체의 반대쪽을 고정합니다.
A flat factory head and a hollow forming end define the joint.
평머리와 지지면
Flat head & bearing face
원통축과 중심선
Cylindrical shank
중공 끝단과 벽
Hollow forming end
헤드, 원통축, 중공 끝단
Head · shank · bore
외부 형상과 내부 형상을 함께 검토합니다. 헤드의 접촉면, 축의 안내 구간, 체결 시 펼쳐지는 중공 끝단은 관리 기준이 다릅니다.
01
평머리와 지지면
Flat head & bearing face
원형 헤드가 조립체 한쪽을 받칩니다. 헤드의 바깥지름과 두께뿐 아니라 머리 밑 지지면, 축으로 이어지는 연결부를 함께 확인합니다. 상대 부품이 연결부에 먼저 닿으면 헤드가 지지면에 고르게 안착하지 않을 수 있습니다.
02
원통축과 중심선
Cylindrical shank
외측 원통은 조립 구멍에 들어가고 내공은 끝단의 성형 영역을 정의합니다. 외경과 내경의 치수 합격만으로 벽두께가 균일하다고 볼 수 없으므로 두 형상의 중심 관계와 축 방향 변화를 확인합니다.
03
중공 끝단과 벽
Hollow forming end
열린 끝단의 벽을 바깥으로 펼치거나 말아 고정부를 만드는 형상입니다. 내공 지름, 깊이와 끝단 상태를 성형 공구에 맞춰 검토합니다. 사진에서 보이지 않는 내공 바닥과 관통 여부는 도면으로 구분합니다.
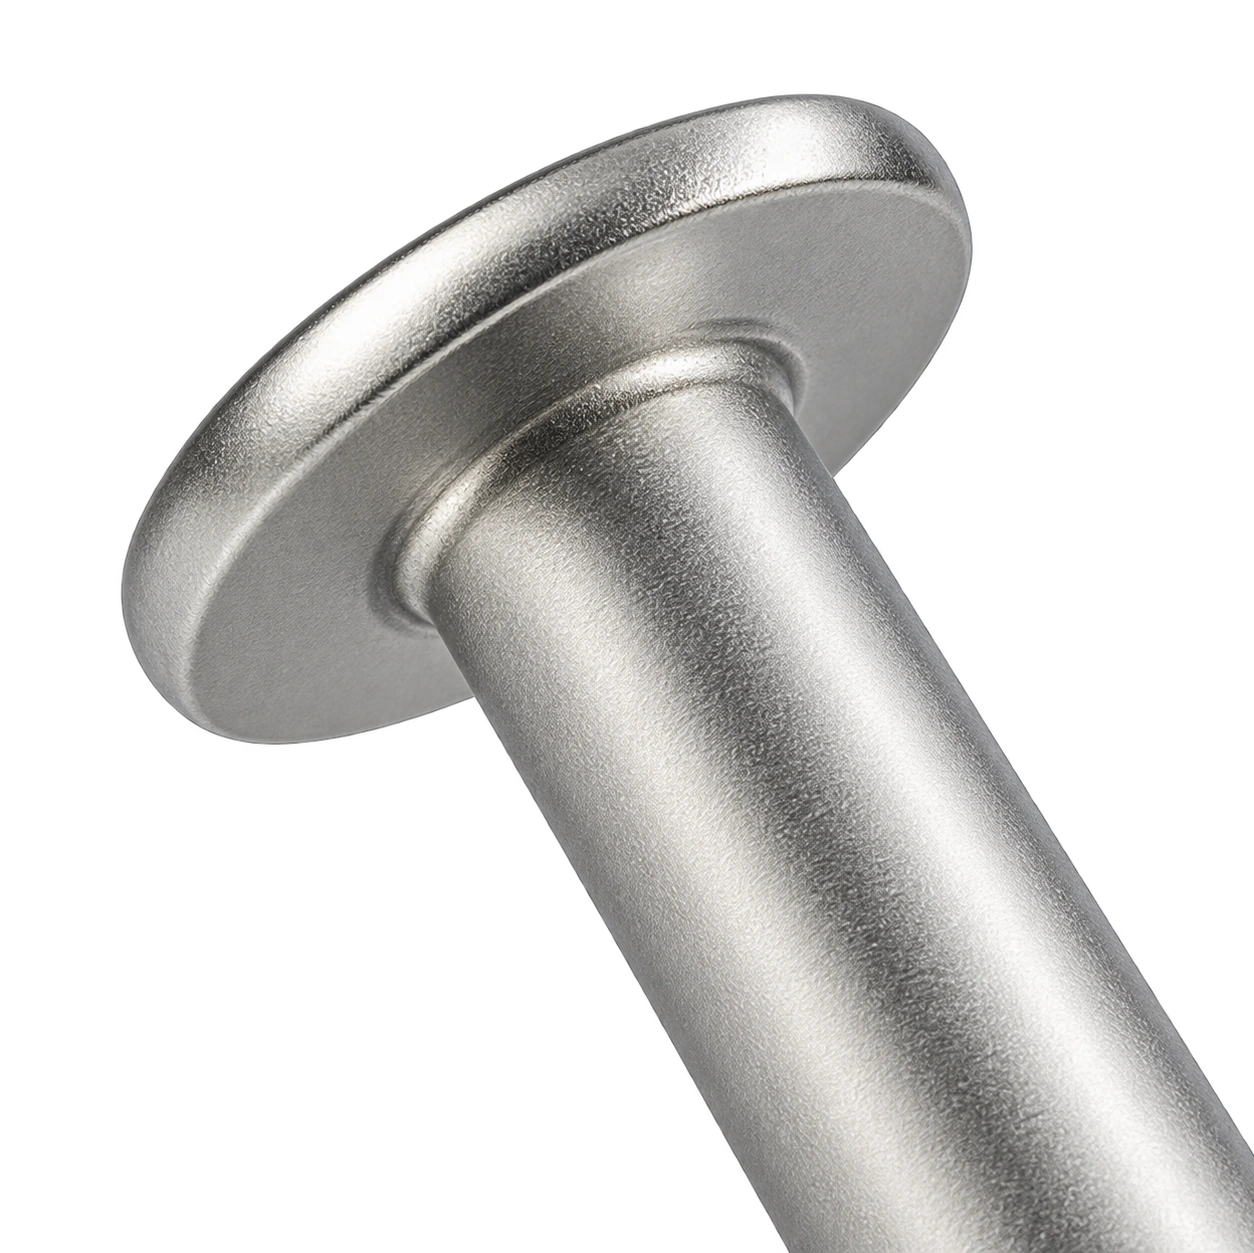
머리 밑의 연결 반경
Under-head transition
축에서 헤드로 이어지는 반경과 접촉면을 확인합니다. 국부 접힘, 편심과 주변 간섭을 나누어 검토합니다.
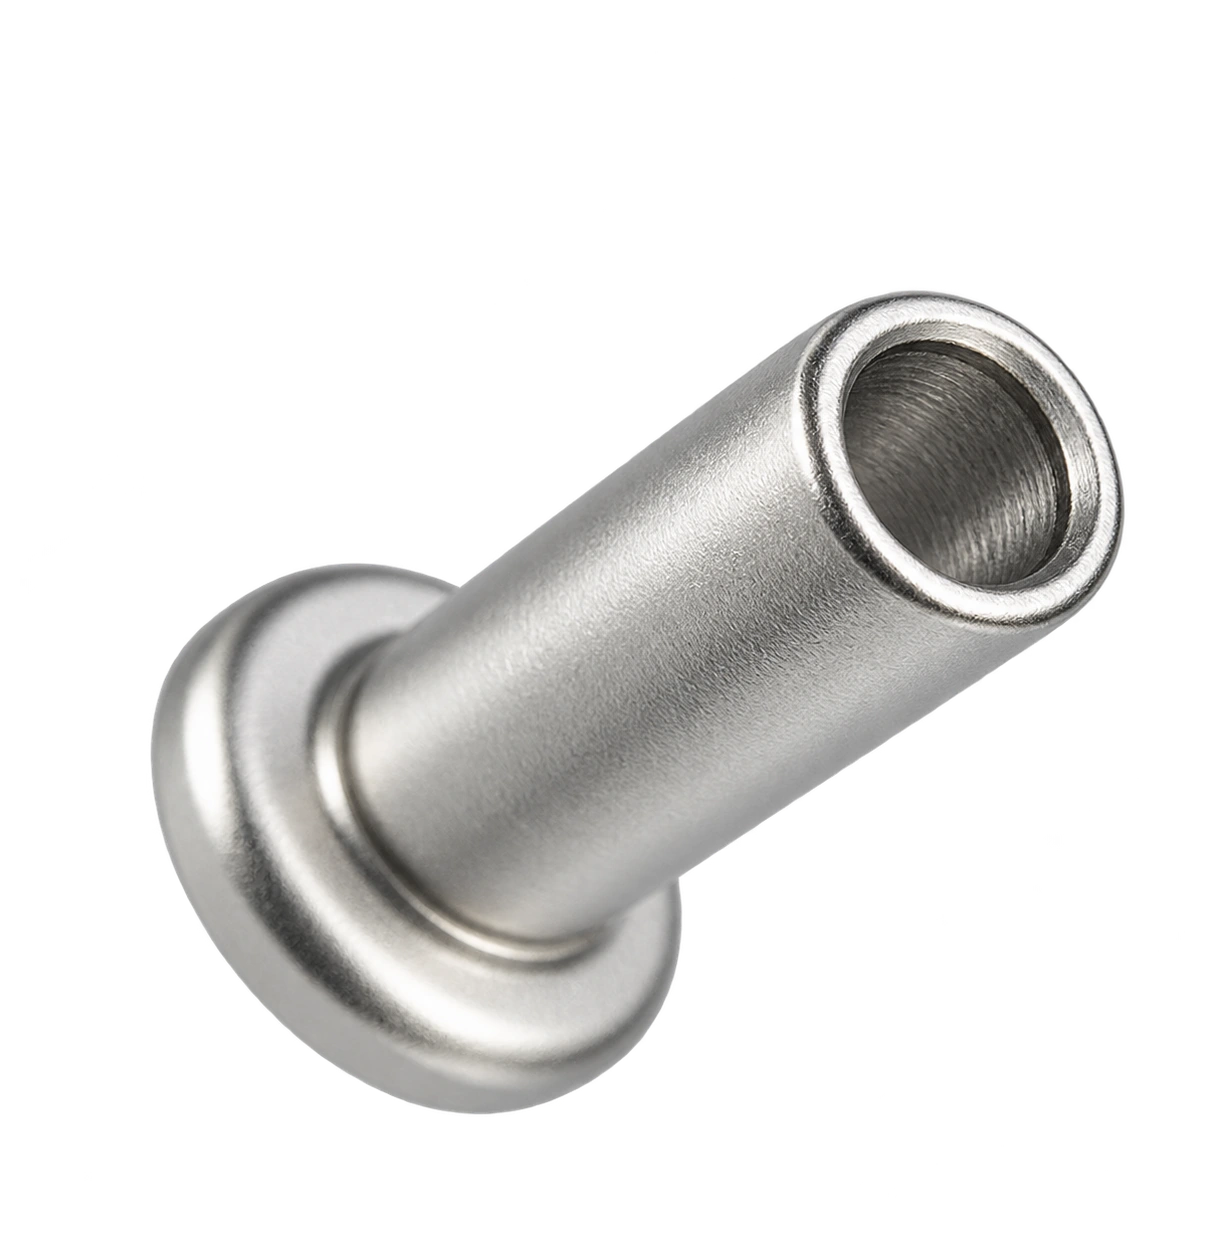
내공과 끝단 벽 두께
Bore & wall thickness
내공 지름과 축 외경으로 끝단 벽 두께를 검토합니다. 내공 깊이, 편심과 입구의 버는 끝단 성형 조건에 영향을 줍니다.
내공과 연결 반경의 입체 구조
Bore & radius geometry
입체도에서 끝단의 환형 벽과 헤드 연결부를 확인하고, 정면·평면에서 외경과 내공의 중심 관계를 비교합니다. R1과 R2는 서로 다른 위치의 곡면을 가리킵니다.
헤드 외경 / Head diameter
축 외경 / Shank diameter
내공 지름 / Bore diameter
머리 아래 길이 / Under-head length
내공 깊이 / Bore depth
전체 길이 / Overall length
머리 밑 연결 반경 / Under-head fillet radius
헤드 바깥 림 반경 / Outer head rim radius
R1 · 머리 밑 연결부
축과 헤드를 잇는 곡면의 위치와 범위를 지정합니다. 상대 구멍 가장자리나 모따기와 간섭하지 않는지 확인하며, 반경의 크기만이 아니라 지지면이 시작되는 위치도 함께 검토합니다.
R2 · 헤드 바깥 림
평평한 헤드 면에서 외곽으로 이어지는 라운드입니다. 과도한 날카로움, 눌림과 원주 방향 형상 편차를 확인합니다. 실제 반경값과 허용 범위는 승인도면에서 별도로 지정합니다.
원본 외형을 바탕으로 한 개념 도면입니다. 내공의 실제 깊이·관통 여부와 R값을 포함한 치수는 승인도면으로 정합니다.
외형과 내부 사양
External & internal specification
제품 구분
중공 끝단 리벳 / Tubular rivet
기본 형상
평머리 외경·두께, 축 외경, 머리 아래 길이와 끝단 위치
내공
입구 지름, 유효 지름, 깊이 기준, 바닥 형상 또는 관통 여부
벽두께·중심 관계
평가 단면 위치, 최소 벽두께, 원주 방향 편차와 내·외경 기준축
R 형상
R1 머리 밑 연결부, R2 헤드 외곽의 실제 반경값과 접선 연결 조건
소재·표면
재질 규격, 조질, 지정 표면처리와 성형 후 외관 기준
조립부
구멍 지름·위치, 적층 총두께, 상대 재질과 헤드 받침 면
체결 조건
끝단 돌출 길이, 공구 형상, 최종 말림 외경·높이와 허용 유격
검증·출하
시제품 체결 평가, 기능 시험, 검사 범위와 로트 식별
중공 끝단 리벳의 제작 흐름
Manufacturing sequence
헤드와 끝단 내공을 만드는 대표적인 공정 검토 흐름입니다. 냉간 헤딩·내공 압출 또는 필요한 후가공의 조합은 소재, 내부 깊이와 생산 조건에 맞춰 확정합니다.
외형·내부 사양 정의
External & internal definition
외경과 길이뿐 아니라 내공 깊이, 바닥 형상과 R 위치를 도면에 구분합니다. 체결 후 필요한 말림 형상과 조립체의 유격 또는 고정 조건도 함께 정합니다.
내공 범위 · R1/R2 · 최종 체결 형상
소재와 블랭크 준비
Material & blank preparation
성형 가능한 소재 상태를 확인하고 헤드·축·내공 형성에 필요한 재료 체적을 검토합니다. 선경, 절단 길이와 절단면의 기울기를 관리해 다음 공정의 치우침을 줄입니다.
재질·조질 · 블랭크 체적 · 절단면
평머리와 연결부 성형
Head & transition forming
블랭크를 지지한 상태에서 헤드와 축 전이부를 형성합니다. 헤드 충전 상태, 지지면과 R1 부근의 접힘을 확인하고 필요한 경우 성형 단계를 나눕니다.
헤드 두께 · 지지면 · R1 형상
끝단 내공 형성
Hollow-end forming
내공 압출을 적용하면 펀치 주변으로 재료가 이동하며 공간이 형성됩니다. 펀치 정렬과 지지를 확인하고, 소재·깊이에 따라 절삭 등 후가공의 필요 여부를 검토합니다.
내경 · 깊이 · 중심 치우침
끝단과 라운드 확인
Edge & radius finishing
끝단 높이의 균일성, 내공 입구의 버와 헤드 림을 확인합니다. 라운드 정리 과정에서 얇은 벽이 과도하게 줄거나 내공 입구가 변형되지 않도록 관리합니다.
끝단 면 · 최소 벽두께 · R2
세척과 표면 처리
Cleaning & surface finish
내공에 남는 가공 잔류물과 세척액을 포함해 청정도를 확인합니다. 표면처리가 지정되면 외면뿐 아니라 입구와 내면의 적용 범위, 건조·보관 조건을 정합니다.
내공 청정도 · 처리 범위 · 건조
내·외부 형상 검사
Internal & external inspection
외경·내경·깊이를 각각 측정하고 동일 기준에서 벽두께 분포를 확인합니다. 접근이 어려운 내부 형상은 적합한 측정법과 필요한 단면 확인 범위를 별도로 정합니다.
측정 기준축 · 검사 단면 · 기록
체결 평가와 출하 승인
Setting validation & release
실제 적층부와 공구로 끝단의 펼침·말림을 확인합니다. 최종 형상, 균열과 기능 시험 결과를 검토한 후 검사 기준과 포장·로트 조건을 확정합니다.
체결 견본 · 기능 판정 · 로트 관리
중공 성형, 체결, 측정
Forming · setting · measurement
내공을 만드는 공구, 끝단을 성형하는 공구, 형상을 확인하는 측정 장치는 서로 다른 역할을 합니다. 제작 단계의 벽두께와 조립 단계의 말림 형상을 연결해 관리합니다.
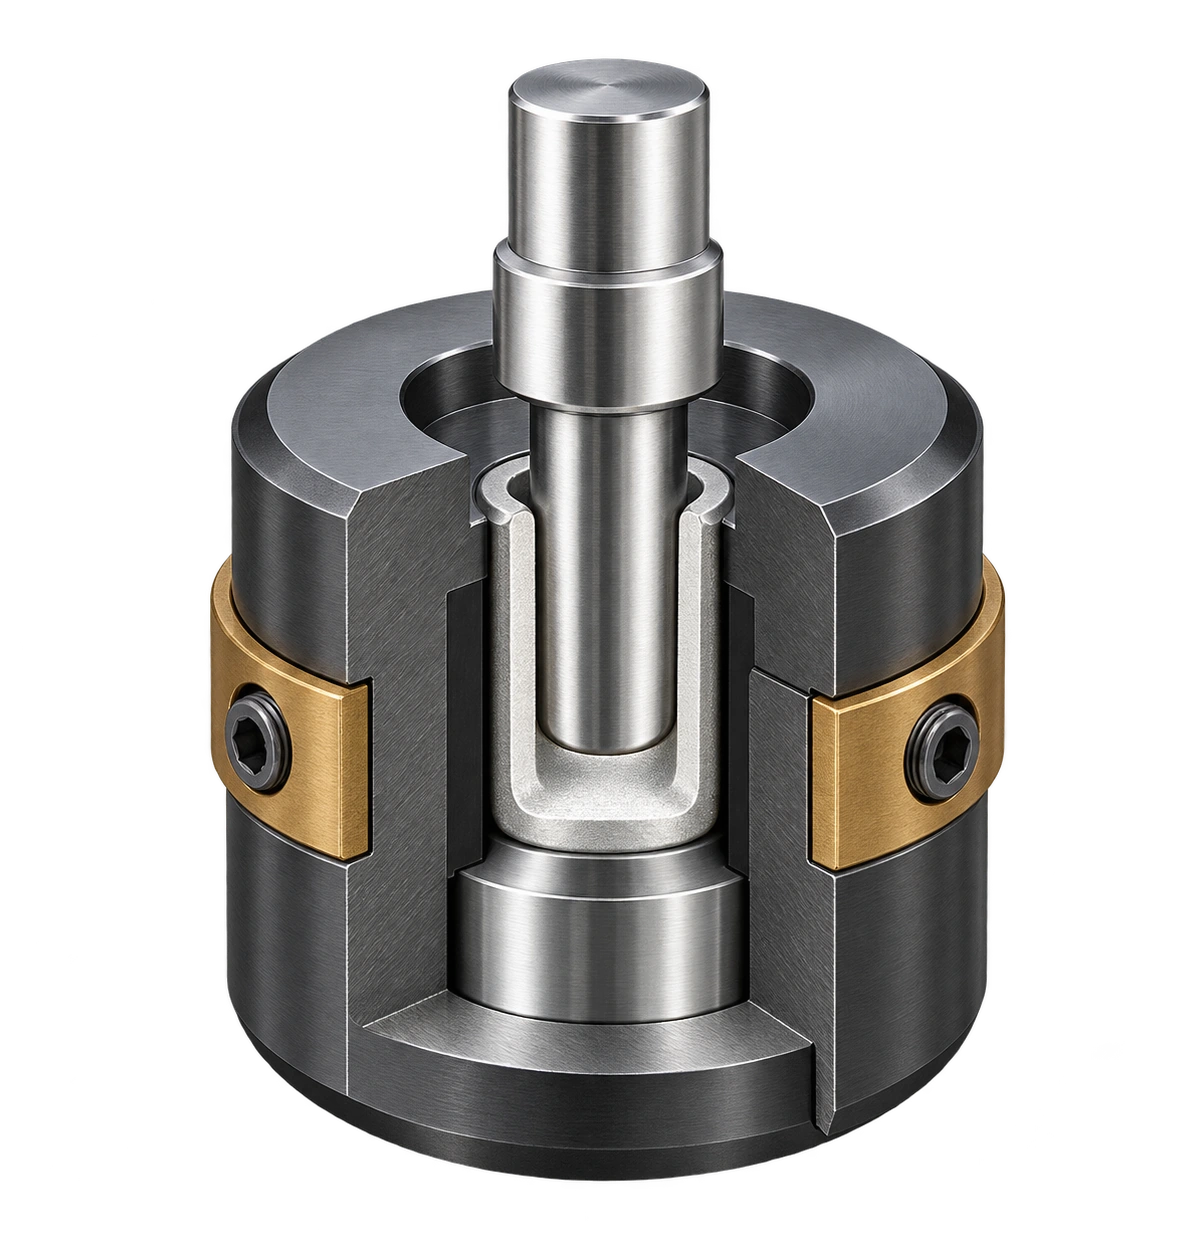
01 / HOLLOW FORMING
끝단 내공과 벽의 형성
Internal cavity forming
내공 성형에서는 펀치와 외측 금형의 중심 관계가 중요합니다. 편심은 한쪽 벽을 얇게 만들 수 있어 외경과 내경을 각각 맞추는 것에 더해 벽두께 분포를 확인합니다. 내공 바닥의 형상과 유효 깊이도 공구 접근 조건에 포함합니다.
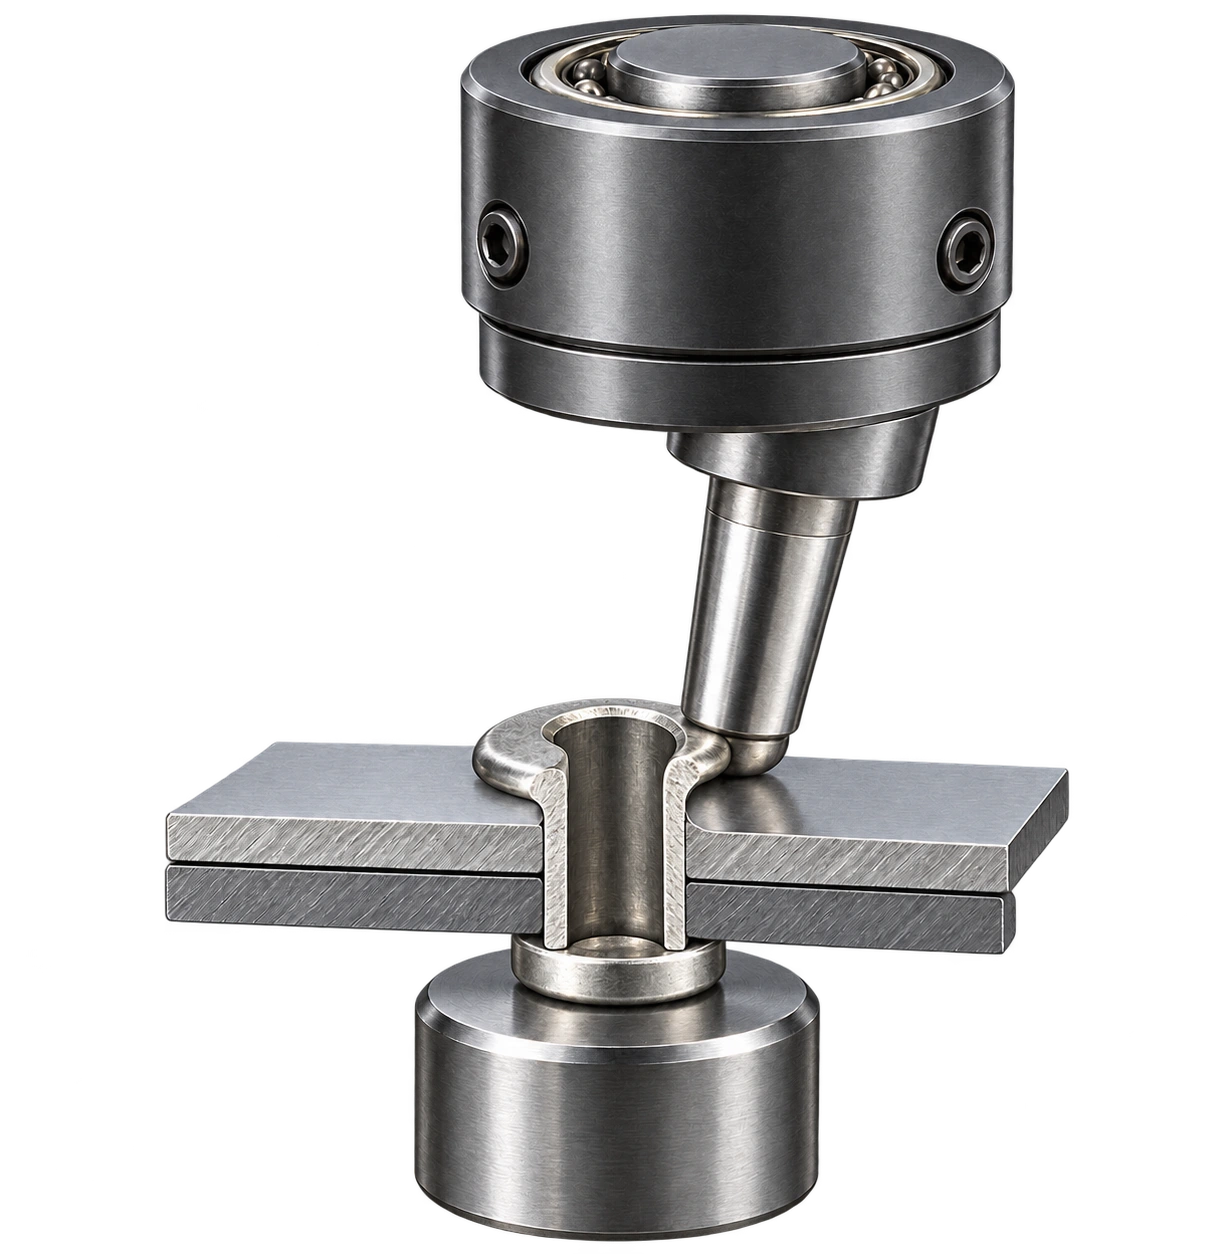
02 / ORBITAL SETTING
오비탈 플레어링
Orbital flaring
기울어진 성형 팁이 끝단 둘레를 순차적으로 누르며 벽을 바깥으로 펼치는 방식입니다. 공구 팁, 돌출 길이와 내공 깊이를 조합해 최종 형상을 정합니다. 둘레를 따라 변형이 진행되므로 기존 헤드와 조립체의 지지를 유지해야 합니다.
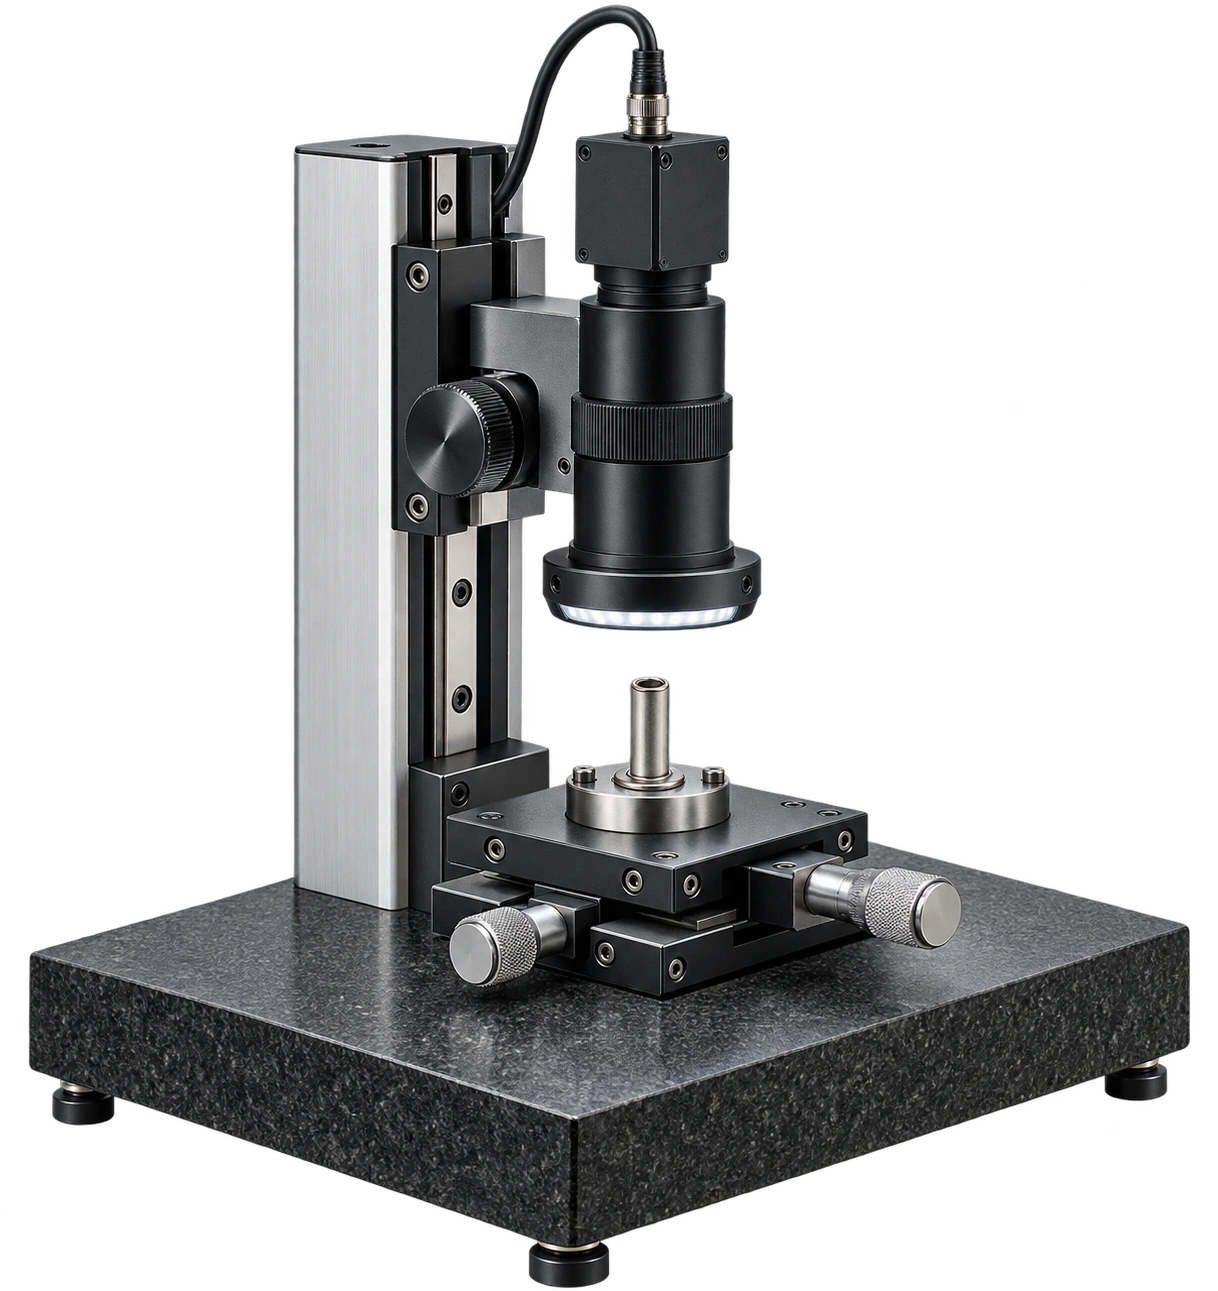
03 / OPTICAL INSPECTION
광학 윤곽과 벽두께 확인
Optical profile & wall inspection
광학 영상에서는 헤드 윤곽, 끝단 내공 입구와 내·외경의 중심 관계를 확인합니다. 입구에서 본 벽두께를 내부 전체에 적용하지 않고, 깊은 구간은 접근 가능한 측정법 또는 단면 견본으로 평가합니다. R1과 R2는 기준축과 관찰 방향을 정한 뒤 각각의 윤곽으로 확인합니다.
공정 이미지는 원리를 설명하는 시각 자료이며 실제 보유 설비나 해당 제품의 금형을 나타내지 않습니다.
체결 두께와 중공 깊이
Grip length & bore depth
머리 아래 길이는 적층부를 통과하는 길이와 끝단 성형에 사용할 돌출 길이로 나눕니다. 내공 깊이는 이 길이와 별도 항목이며, 성형 공구가 필요한 만큼 접근할 수 있는지 함께 확인합니다.
LENGTH RELATION
헤드 아래 길이의 구성
Under-head length
L = g + u
L: 머리 아래 길이 · g: 체결 총두께 · u: 끝단 성형 여유
u는 목표 말림 형상, 소재와 공구 방식으로 정합니다. 돌출부 전체를 중공 벽으로 성형하는 설계라면 초기 형상에서 b ≥ u를 검토하되, 이 관계만으로 공구의 바닥 간섭이나 성형 적합성을 판정하지 않습니다. 솔리드 리벳의 성형 여유를 그대로 적용하지 않습니다.
돌출 길이와 내공 깊이
Projection & bore depth
끝단에 남은 재료는 최종 말림의 외경과 높이를 형성합니다. 돌출이 부족하면 지지부가 충분히 만들어지지 않고, 지나치면 불안정한 접힘이 생길 수 있습니다. 막힌 내공이라면 공구가 바닥에 먼저 닿지 않는지도 검토합니다.
롤 세팅과 점진 성형
Roll-setting & progressive forming
끝단을 말아주는 세팅 공구와 오비탈 방식은 공구의 운동과 접촉 조건이 다릅니다. 같은 말림 외형을 목표로 하더라도 소재의 연성, 벽두께와 조립 공간에 맞춰 방식을 선택하고 시제품으로 확인합니다.
헤드 지지와 적층부 안착
Head support & stack seating
기존 헤드의 지지면을 안정적으로 받치고 적층부 사이의 틈을 관리합니다. R1과 상대 구멍 가장자리의 간섭, 성형 중 부품의 들뜸, 완료 후 접촉 상태를 구분해 확인합니다.
단면과 말림부의 하중 전달
Section & clinch mechanics
리벳 단품의 치수와 접합부의 강도는 별도의 검토 대상입니다. 하중 방향, 판재 조건과 실제 조립 형상을 함께 평가합니다.
전단면 위치와 내부 형상
Section location & bore extent
하중이 전달되는 판재 경계가 내공 구간에 놓이는지 확인합니다. 같은 외경이라도 경계의 위치와 내공 깊이에 따라 유효 단면이 달라집니다. 입구에서 측정한 내경을 모든 위치의 단면에 일괄 적용하지 않습니다.
말림부의 유지력
Clinch retention
끝단이 넓어졌다는 사실만으로 체결이 충분하다고 판단하지 않습니다. 말림부의 높이와 두께, 상대 부품과의 접촉 범위 및 국부 균열을 확인합니다. 필요한 인발 저항은 실제 적층 구조로 평가합니다.
상대 부품과 반복 작동
Mating parts & repeated motion
얇거나 연한 상대 부품은 헤드나 말림부 아래에서 눌리거나 구멍이 변형될 수 있습니다. 반복 회전이 필요한 연결은 축방향 유격과 작동 토크의 변화를, 고정 연결은 미끄럼과 풀림을 별도 항목으로 평가합니다.
ENGINEERING RELATION
전단면과 중공 단면적
Section area & shear
A = π(d² − di²) / 4 · τavg = F / (nA)
d: 해당 단면의 외경 · di: 해당 단면의 내경 · A: 환형 단면적 · F: 리벳 1개의 전단 하중 · n: 유효 전단면 수
평가하는 전단면을 내공이 관통하는 경우에만 환형 단면식을 적용합니다. 내공이 미치지 않는 부분은 실단면이며, 전단면별 형상이 다르면 각각 계산합니다. 이 식은 명목 평균응력 검토용으로 말림부 인발·지압·편심·피로와 불균등 하중 분담을 포함하지 않습니다.
내·외면의 소재와 표면 조건
Material & bore condition
은색 외관만으로 소재와 표면처리를 구분할 수 없습니다. 공급 사양에서는 재질·조질을 먼저 정하고, 성형 전후의 외면과 내공 상태를 각각 관리합니다.
소재 상태와 성형성
Material condition & ductility
재질과 조질에 따라 끝단 벽의 펼침 가능 범위와 균열 민감도가 달라집니다. 원소재 자료에 더해 내공 형성 이후의 상태를 확인하고, 완성 리벳으로 실제 체결 시험을 수행해 공정 적합성을 판단합니다.
내공의 잔류물 관리
Bore cleanliness
윤활 잔류물, 칩이나 세척액이 내공에 남으면 검사와 조립 공정에 영향을 줄 수 있습니다. 내공 형상에 맞는 세척·배출·건조 방법을 정하고 잔류물의 허용 기준과 확인 범위를 문서화합니다.
성형 전후의 표면
Surface before & after setting
표면처리가 지정된 경우 펼쳐지는 끝단에서 피막 손상이나 벗겨짐이 발생하는지 확인합니다. 처리 두께에 따른 끼움 변화, 외면과 내면의 적용 범위, 상대 금속과 사용 환경을 함께 검토합니다.
끝단 변형에서 확인할 항목
Forming response & defects
형상 이상은 소재, 공구, 돌출 길이와 지지 상태를 함께 살펴 원인을 구분합니다.
끝단이 한쪽으로 말리는 경우
내·외경 중심의 치우침, 끝단 높이 차이와 공구 정렬을 순서대로 확인합니다. 원주 방향 벽두께가 불균일하면 동일한 공구 조건에서도 변형 시작 위치가 달라질 수 있습니다.
펼친 벽에 균열이 생기는 경우
소재 상태, 입구의 버와 손상, 성형 팁의 접촉 형상을 확인합니다. 최종 외경만 줄여 판정하기보다 균열 발생 위치와 필요한 체결 면적을 함께 검토합니다.
축이 부풀거나 끝단이 접히는 경우
내공 바닥과 공구의 간섭, 과도한 돌출 길이, 벽의 지지 조건과 스트로크를 확인합니다. 특히 막힌 내공에서는 바닥에 전달된 압력이 의도하지 않은 축 변형으로 이어질 수 있습니다.
조립부가 들뜨거나 작동이 뻑뻑한 경우
머리 밑 R1과 상대 구멍의 간섭, 적층부 두께 편차와 최종 말림 높이를 확인합니다. 회전 연결은 유격뿐 아니라 작동 토크도 함께 측정해 고정 불량과 과도한 압착을 구분합니다.
검사 항목과 측정 기준
Inspection plan
내공의 지름·깊이와 외측 형상을 같은 기준에서 연결해 평가합니다. 측정 팁의 크기와 접근 가능 범위를 확인하고, 깊이의 기준면과 바닥 판정 방식을 명확히 정합니다.
검사 특성 / CHARACTERISTIC
측정 접근 / METHOD
기록 기준 / RECORD
축 외경·길이
외경 측정기 또는 승인 게이지, 기준면을 정한 길이 측정
측정 단면별 외경, 머리 아래 길이와 축 방향 변화
내공 지름·깊이
적합한 내경 게이지·영상 측정, 깊이 게이지 또는 승인 단면 확인
입구와 유효 내경의 구분, 바닥 형상과 깊이 정의
벽두께·중심 관계
동일 기준의 내·외면 형상 측정 또는 단면 견본 평가
원주 방향 최소 벽두께, 편차와 평가 단면 위치
진원도·축 형상
회전 측정 등 승인된 형상 측정; 내공은 프로브 접근성 확인
내·외면의 원주 형상과 기준축에 대한 관계
헤드·R1·R2
프로파일 측정 또는 적합한 광학 윤곽 평가
헤드 두께, 지지면, 연결 반경과 외곽 라운드
끝단·내공 청정도
확대 관찰 및 필요 시 내시경·단면 확인
버, 접힘, 균열, 잔류물과 입구 눌림
성형 후 말림부
말림 외경·높이 측정, 외관과 필요 시 접합부 단면 평가
원주 균일성, 얇아짐, 균열과 상대 부품의 손상
조립 기능
요구 기능에 따른 인발·전단·회전 및 유격 시험
실제 적층 구조와 사용 조건에 연결된 합격 기준
치수 검사 결과와 조립 시험 결과는 같은 도면 개정과 소재 로트에 연결합니다.
적용 기능별 검토 조건
Application requirements
같은 외형이라도 고정, 작동, 전기적 연결 중 요구되는 기능에 따라 검증 항목을 정합니다.
판재와 소형 부품 고정
Sheet & component retention
평머리와 성형 끝단 사이에 부품을 고정하는 구조를 검토합니다. 헤드 지지면과 말림 면적, 상대 구멍 주변의 눌림을 확인하고 요구 하중에서의 이탈과 미끄럼을 평가합니다.
회전 연결부
Pivot connections
연결부가 움직여야 한다면 외경의 끼움과 최종 체결 높이를 함께 정합니다. 작동 토크와 축방향 유격, 반복 작동 후의 마모를 확인하며 필요한 스페이서 또는 단차 구조를 검토합니다.
복합 적층부
Mixed-material stacks
금속과 수지·절연재처럼 압축 거동이 다른 재료를 함께 체결하는 경우에는 국부 눌림과 시간에 따른 유격 변화를 검토합니다. 적층 방향, 받침 면적과 사용 온도에 맞춰 조립 시험을 정합니다.
내부 사양까지 포함한 제작 검토
Define the bore, then validate the setting
단품 도면에 내공 지름·깊이·바닥 형상과 R1·R2를 표시하고 체결할 부품의 적층 구조를 함께 준비합니다. 실제 성형 방식과 공구 접근 조건을 확인한 뒤 부품 검사와 조립 시험의 합격 기준을 정합니다.
사양 검토에 필요한 자료
Required information
01
외형과 내부 단면이 표시된 리벳 도면 또는 기준 샘플
02
내공 깊이·벽두께·R1/R2 요구 및 측정 기준
03
상대 구멍, 적층 총두께와 재질
04
목표 말림 형상, 공구 방식과 조립 공간
05
고정·회전 기능 및 시제품 승인 조건
제품 사진은 원본 형상을 바탕으로 제작한 시각 자료입니다. 실제 소재·치수·성능과 제조 조건은 승인 사양을 따릅니다.