

QUALITY ASSURANCE
품질보증 및 CTQ 관리
Every critical detail. Clearly verified.
IDCTQ INSPECTION LAB/NCT FORMED PANEL
PART 01NCT 성형 판금 패널FORMED SHEET METAL · DATUM A
UNITS mm
XYZ
NCT FORMING / DATUM A
READY입체 모델을 불러오고 있습니다.
QUALITY ASSURANCE / CTQ MANAGEMENT
Quality, defined.
Control, connected.
품질보증 및 CTQ 관리
고객 요구사항을 측정 가능한 품질 특성으로 구체화하고, 공정 조건·검사 결과·LOT 이력을 하나의 기준으로 연결합니다. 품질보증은 최종 검사만으로 완성되지 않습니다. 무엇을 관리하고, 어떻게 검증하며, 어떤 근거로 승인할 것인지가 함께 정의되어야 합니다.
Translate requirements into measurable characteristics, controlled processes and traceable evidence.
REQUIREMENTS
CTQ
CONTROL PLAN
MSA / SPC
TRACEABILITY
01 / REQUIREMENT ENGINEERING
요구사항을 명확한 관리 항목으로.
기능 요구를 수치와 조건으로 정의해야 설계 검토, 생산 관리, 검사 판정이 같은 기준으로 이어집니다. CTQ는 제품 기능과 고객 요구에 직접 영향을 미치는 핵심 품질 특성입니다.
01 / INPUT
사용 조건과 실패 영향
사용 환경·하중·전기적 조건·조립 관계·수명 요구를 검토합니다. 기능 상실과 안전·조립·성능에 미치는 영향을 기준으로 관리 우선순위를 정합니다.
입력: 고객 사양 · 도면 · 적용 환경 · 승인 이력
02 / DEFINITION
측정 가능한 CTQ
치수·재질·표면·기능 특성의 목표값, 허용 범위, 기준면과 시험 조건을 구체화합니다. 정성적인 외관 요구도 한도 견본과 관찰 조건으로 판정 기준을 명확히 합니다.
출력: CTQ 목록 · 특성 번호 · 판정 기준
03 / AGREEMENT
개정과 변경의 일치
도면·사양·검사 기준의 개정 상태를 맞추고 승인 권한을 정합니다. 애매한 요구나 상충하는 기준은 생산·검사 전에 협의하여 적용 기준을 확정합니다.
연결: 관리계획 · 작업 기준 · 검사 성적서
02 / ENGINEERING EVIDENCE
형상과 기능, 서로 다른 검증의 언어.
치수를 만족하는 것과 실제 기능을 충족하는 것은 같은 의미가 아닙니다. 형상·소재·표면·조립 조건을 구분하고, 각 특성에 적합한 검증 방법을 연결합니다.
DIMENSIONAL VERIFICATION
기준면에서 측정값까지
데이텀·고정·측정 위치를 일치시켜 형상을 비교합니다. 측정 결과에는 수치뿐 아니라 도면 개정과 장비·조건 등 해석에 필요한 맥락을 함께 남깁니다.
FUNCTIONAL VERIFICATION
접촉 조건에서 성능까지
접촉저항과 접합 강도 등 기능 특성은 시험 조건의 영향을 받습니다. 하중·전류·온도·시간·표면 상태를 정해 비교 가능한 결과를 확보합니다.
03 / CTQ CONTROL MATRIX
제품별 특성을 검증 항목으로 연결합니다.
아래 항목은 분야별 관리 체계를 설명하는 적용 예시입니다. 실제 CTQ, 공차·허용값, 검사 빈도와 합격 기준은 고객 사양·도면·적용 규격 및 위험도에 따라 확정합니다.
특성 · 측정 방법 · 관리 근거
특성의 중요도와 기능 영향을 먼저 정리하고, 측정 조건·판정 기준·기록 항목을 연결합니다. 아래 관리표는 분야별로 검토해야 할 특성과 확인 방법을 함께 정리한 예시입니다.
01 / CRITICAL CHARACTERISTIC
정밀 가공·조립 치수
외경·내경·동심 관계·위치·평면도 등 기능에 영향을 주는 치수와 기하특성을 도면 기준으로 식별합니다.
VERIFICATION METHOD
도면의 데이텀과 구속 조건을 재현하고, 형상에 적합한 측정기·게이지·측정 위치를 정합니다. 자유 상태와 조립 상태의 요구를 구분합니다.
CONTROL & EVIDENCE
도면 개정, 장비 ID, 측정값·단위, 판정 및 측정 조건을 연결합니다. 이상 시 공구 마모·셋업·고정 조건과 영향 LOT를 함께 검토합니다.
02 / CRITICAL CHARACTERISTIC
전기접점의 기능 특성
접촉저항·접촉력·접점 형상·재료 조합을 적용 회로와 동작 조건에 맞춰 검토합니다.
VERIFICATION METHOD
전류·전압·접촉 하중·측정 위치·표면 상태 등 시험 조건을 먼저 일치시킵니다. 저저항 측정에서는 측정 리드와 시험 접속부의 기생 저항 영향을 줄이기 위한 4선식 측정의 적용을 검토합니다.
CONTROL & EVIDENCE
제품 사양과 승인된 시험 방법을 판정 기준으로 사용합니다. 소재·표면·조립 조건의 변동을 실제 측정 결과와 함께 추적합니다.
03 / CRITICAL CHARACTERISTIC
소재·표면·도금
재질 규격·열처리 상태·경도·도금 두께·외관과 청정도를 기능 요구에 따라 구분합니다.
VERIFICATION METHOD
소재 성적서의 식별 정보와 입고 LOT를 대조합니다. 두께·경도·성분 등의 시험 위치와 방법은 형상·층 구조·적용 규격에 맞춰 선정합니다.
CONTROL & EVIDENCE
원소재 Heat 또는 Batch, 처리 업체·공정 LOT, 시험 기록을 연결합니다. 두께 편차·박리·부식·오염은 각 판정 조건에 따라 평가합니다.
04 / CRITICAL CHARACTERISTIC
프레스·성형 부품
윤곽·굽힘 각도·구멍 위치·버·균열과 조립 간극을 주요 관리 후보로 검토합니다.
VERIFICATION METHOD
측정 방향과 기준면을 정하고, 스프링백과 소재 두께 변동을 고려합니다. 외관 검사는 조명·관찰 거리·한도 견본 등 판정 조건을 구체화합니다.
CONTROL & EVIDENCE
금형·캐비티·설비·코일 LOT와 초품·공정검사 기록을 연결합니다. 금형 수리나 조건 변경 시 재확인 항목과 승인 범위를 정합니다.
05 / CRITICAL CHARACTERISTIC
접합·체결 구조
인장·전단·박리 등 요구 강도, 체결 상태, 접합 위치 및 외관을 실제 하중 경로와 연결합니다.
VERIFICATION METHOD
파괴 시험과 비파괴 검사의 목적을 구분합니다. 시험편 형상·고정 방법·하중 속도·판정 지점을 합의하고 결과 비교의 조건을 유지합니다.
CONTROL & EVIDENCE
접합 재료·온도·시간·가압 또는 체결 조건과 시험 기록을 연결합니다. 재작업 허용 범위와 재검증 방법도 함께 정의합니다.
06 / CRITICAL CHARACTERISTIC
케이블·와이어 하네스
도통·절연·배선 배열·압착 형상·인장 유지력 등을 제품 용도에 맞춰 선정합니다.
VERIFICATION METHOD
시험 전압·전류·시간, 배선 기준 및 압착 단면·인장 시험 방법을 사양에 맞게 정합니다. 시험 조건이 다른 결과를 직접 비교하지 않습니다.
CONTROL & EVIDENCE
전선·단자 LOT, 압착 공구·설비, 작업 조건과 전기·기계 시험 기록을 연결합니다. 오배선·압착 이상은 격리 범위와 재검사 조건을 명확히 합니다.
04 / MEASUREMENT SYSTEM
신뢰할 수 있는 판단은 신뢰할 수 있는 측정에서.
검사 방법은 측정하려는 특성과 허용 범위에 적합해야 합니다. 장비 성능, 실제 측정 조건, 데이터의 반복성을 함께 검토합니다.
01
측정 기준과 고정
도면 데이텀, 측정 위치, 구속 방향과 접촉 조건을 정합니다. 변형되기 쉬운 부품은 고정력과 지지 위치의 영향까지 검토합니다.
02
교정과 소급성
장비의 교정 상태와 사용 범위를 확인합니다. 측정소급성은 문서화된 교정의 연결과 각 단계의 불확도를 통해 기준으로 이어지는 측정 결과의 속성입니다.
03
측정시스템 분석
반복성·재현성, 편의·선형성·안정성 등 목적에 맞는 요소를 평가합니다. 교정 완료만으로 실제 작업 조건의 측정 능력이 모두 입증되는 것은 아닙니다.
04
불확도와 판정 규칙
측정 범위·분해능·환경·작업자·부품 상태의 영향을 검토합니다. 규격 경계에서의 적합성 판정과 불확도 반영 방식은 적용 규격 및 사전 합의한 판정 규칙에 따라 정합니다.
05 / CONTROL PLAN
검사 항목과 공정 대응을 같은 문서에.
관리계획에는 특성 번호, 규격, 측정 방법, 샘플 수·주기, 담당과 이상 대응을 함께 정의합니다. 제품 특성과 이를 만들어내는 공정 변수를 구분해 관리합니다.
01 / INCOMING
입고·원소재
재질 규격, 소재 식별, 성적서·외관과 필요한 확인 항목을 검토합니다. 공급 LOT와 내부 식별을 연결합니다.
02 / SETUP
초품·셋업
도면 개정과 공구·금형·프로그램을 확인합니다. 셋업 이후 초품 기준과 승인 조건을 적용합니다.
03 / IN-PROCESS
공정 중 관리
선정 CTQ와 공정 변수를 정해진 주기로 확인합니다. 이상 신호에 대한 정지·격리·재확인 기준을 연결합니다.
04 / FINAL
최종 검증
지정 특성의 검사·시험과 문서 일치 여부를 확인합니다. 부적합·재작업·특채 이력을 함께 검토합니다.
05 / RELEASE
출하 승인
LOT·수량·표시·포장·성적서를 대조합니다. 미해결 사항과 필요한 고객 승인 상태를 확인합니다.
설계·공정 위험 검토에서 식별한 실패 형태와 원인, 예방·검출 관리가 관리계획 및 작업·검사 기준으로 이어져야 합니다. PFMEA나 고객 지정 문서가 요구되는 경우 적용 범위와 승인 방식을 별도로 정합니다. 초도품은 도면의 특성별 결과와 소재·공정 기록을 연결해 검증하고, FAI·PPAP 등 제출 형식과 범위는 고객 요구에 따라 정합니다.
06 / PROCESS STABILITY & CAPABILITY
안정성과 규격 만족도를 구분합니다.
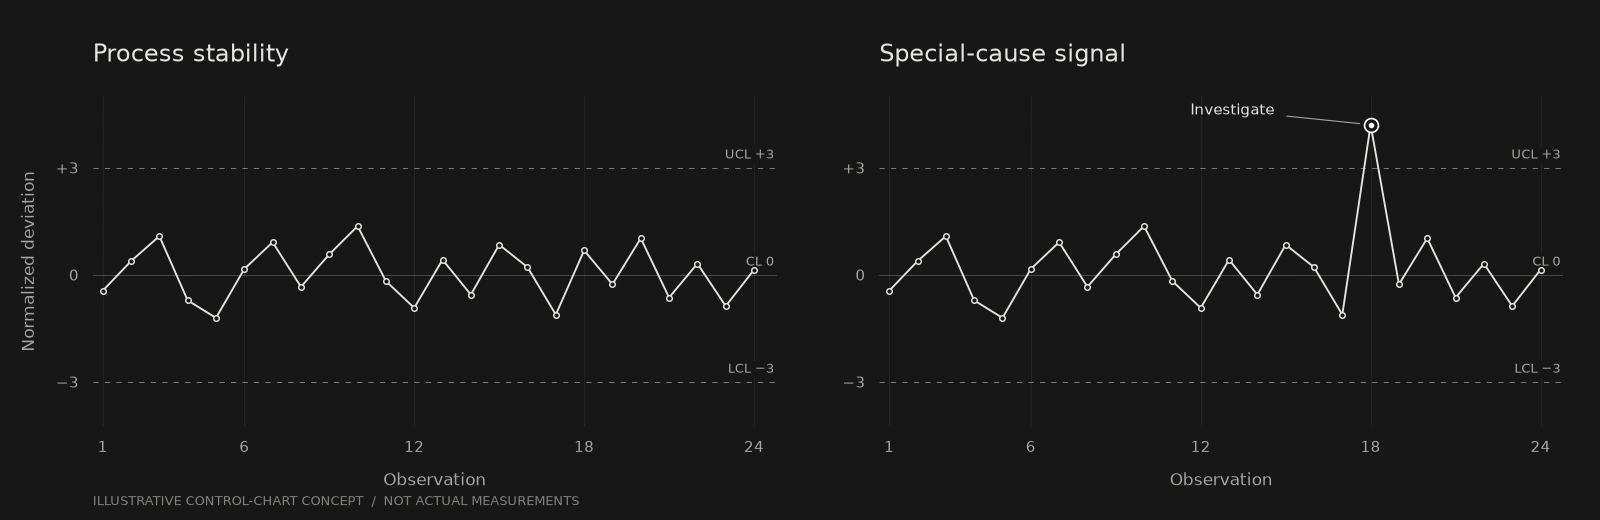
관리한계는 공정 데이터의 변동을 감시하기 위한 기준이며, 규격한계는 제품 요구사항입니다. 관리도상의 안정성과 공정능력 평가는 서로 다른 질문에 답합니다.
STABILITY
시간 순서의 변동
데이터를 시간 순서로 검토해 특수 원인 신호를 식별합니다. 관리한계 이탈이나 적용한 판정 규칙의 신호가 있으면 측정 오류·조건 변경·공구·소재 등 원인을 확인합니다.
CAPABILITY
규격 대비 분포
Cp는 규격 폭 대비 공정 산포, Cpk는 중심 치우침까지 고려한 지표입니다. 공정의 안정성, 분포 가정, 표본의 대표성과 산포 추정 방법을 확인한 뒤 해석합니다.
REACTION
평가에서 대응으로
능력 지표의 목표값은 고객·제품·특성별 기준에 따라 정합니다. 특정 수치 하나를 모든 품목의 보편적인 합격 기준으로 적용하지 않습니다.
WITHIN-PROCESS VARIATION
Cp = (USL − LSL) / 6σ
규격 폭과 공정 산포의 관계를 나타냅니다. 중심이 어디에 위치하는지는 별도로 확인해야 합니다.
CENTERING & VARIATION
Cpk = min[(USL − μ),
(μ − LSL)] / 3σ
양쪽 규격이 있는 경우의 표현입니다. USL·LSL은 규격 상한·하한, μ는 공정 평균입니다. σ는 안정 공정의 공통원인 변동을 추정한 공정 표준편차이며, 사용한 추정 방법을 함께 명시합니다.
07 / INSPECTION & SAMPLING
검사 범위는 위험과 목적에 맞춰 정합니다.
검출의 목적, 특성의 중요도, 시험의 파괴 여부, 공정 이력과 고객 요구에 따라 전수검사 또는 샘플링 계획을 선정합니다. 샘플링 검사는 LOT의 무결점 보증과 동일하지 않습니다.
PLAN DEFINITION
검사 전에 확정할 사항
LOT의 정의와 크기, 검사 수준, 표본 선정 방법, 샘플 수, 합격·불합격 판정 수, 전환 규칙 및 재제출 조건을 적용 계획에 맞게 정합니다.
ACCEPTANCE DECISION
AQL의 적용 범위
AQL 기반 계수형 샘플링을 적용할 경우 지정 규격의 적용 범위와 절차를 따릅니다. AQL을 개별 출하 LOT에 허용되는 불량률의 보증값으로 해석하지 않습니다.
RISK-BASED REVIEW
강화 관리가 필요한 상황
신규 품목, 변경·재작업 이후, 이상 발생 또는 중요한 기능 특성은 추가 검증 필요성을 검토합니다. 검증 수준과 종료 조건은 근거를 갖고 합의합니다.
08 / LOT TRACEABILITY
하나의 기록이 아니라, 연결되는 이력.
원소재에서 출하까지의 식별 관계를 유지해야 결과의 근거와 문제 발생 시 영향 범위를 확인할 수 있습니다. LOT 추적성은 측정소급성과 구분되는 생산·제품 이력의 연결입니다.
LOT의 분할·병합까지 연결
공정 분할, 외주 처리, 재작업 또는 LOT 병합이 발생하면 이전·이후 식별의 연결을 남깁니다. 표시 정보와 실제 수량·이동 기록이 일치하는지 확인합니다.
기록의 개정·보존·검색
도면과 검사 기준의 개정, 기록 생성·승인 주체, 보존 기간과 접근 권한을 정합니다. 제품·LOT·기간 등 필요한 기준으로 근거 자료를 찾아낼 수 있도록 구성합니다.
01 / MATERIAL
소재 식별
Heat / Batch · 규격 · 공급 기록
02 / PROCESS
제조 LOT
설비 · 공구·금형 · 공정 조건
03 / INSPECTION
검사 기록
CTQ · 측정값 · 장비 · 판정
04 / DISPOSITION
처리·승인
격리 · 재작업 · 재검사 · 승인
05 / SHIPMENT
출하 연결
제품·수량 · 포장·표시 · 납품 기록
09 / NONCONFORMANCE & CHANGE CONTROL
이상을 발견한 이후의 체계까지 설계합니다.
문제의 즉시 대응과 원인 제거, 재발 방지 효과 확인을 구분합니다. 임시 조치만으로 종료하지 않고 관련 기록과 관리 기준을 필요한 범위에서 갱신합니다.
01 / CONTAIN
식별·격리·영향 범위
의심 제품과 LOT를 식별하고 상태를 구분합니다. 재공·재고·출하품의 영향 범위, 추가 검사와 고객 통지 필요성을 검토합니다.
02 / ANALYZE
원인과 처리 결정
발생 원인과 검출되지 않은 원인을 구분합니다. 재작업·반품·폐기·특채 등 처리 권한과 승인 조건을 정하고, 필요한 재검증을 수행합니다.
03 / VERIFY
효과 확인·기준 반영
조치 이후 데이터를 통해 효과를 확인합니다. 공정 조건·관리계획·작업 표준·검사 기준 및 교육 등 관련 항목을 검토합니다.
CHANGE REVIEW
소재·공정·설비·협력사 변경은 검증 범위부터.
변경 전후의 CTQ 영향, 재승인·초품·시험 필요성, 고객 사전 승인 여부를 검토합니다. 적용 시점과 변경 LOT를 식별하고 구·신 사양의 혼입을 방지합니다.
10 / RELEASE EVIDENCE
출하 판정의 근거를 완성합니다.
제출 자료의 종류와 상세 수준은 고객 요구와 품목별 적용 범위에 따라 결정합니다. 결과 수치만이 아니라 그 수치가 어떤 사양과 LOT, 어떤 시험 조건에 해당하는지를 함께 확인합니다.
01 / RELEASE RECORD
승인 사양·도면
적용 개정, 주요 특성, 합의된 판정 기준과 변경 승인 상태
02 / RELEASE RECORD
소재·특수 공정 자료
소재 식별과 규격, 요구되는 열처리·표면처리·접합 등의 근거 자료
03 / RELEASE RECORD
검사·시험 결과
특성 번호별 결과, 단위·방법·장비·조건과 합격 여부
04 / RELEASE RECORD
LOT·수량·출하 식별
제품과 생산 LOT, 출하 수량, 표시·포장 및 관련 납품 기록
05 / RELEASE RECORD
부적합·변경 이력
재작업·재검사 결과, 승인된 예외, 변경 사항과 적용 범위
06 / RELEASE RECORD
최종 검토·승인
자료 간 일치 여부, 미해결 사항, 담당과 승인 일자
FROM REQUIREMENTS TO RELEASE
Built on evidence.
Controlled through detail.
도면, 소재, 공정, 측정과 기록이 같은 기준으로 연결될 때 품질 판단은 명확해집니다. 적용 제품의 기능 요구와 관리 범위를 먼저 정리하고, 필요한 검증·승인 항목을 함께 구체화합니다.
