


CONTINUOUS TERMINAL FEED
연속 단자
공급 피치 및 정렬 관리
Terminal feeding requires compatible tooling, correct strip orientation and repeatable positioning over the anvil before crimping conditions are verified.
연속 단자는 캐리어 띠에 연결된 상태로 공구에 공급됩니다. 단자 품번과 스트립 구조에 맞는 공구를 선택하고, 단자 간 피치와 진행 방향을 이송 장치의 설정 정보에 대조합니다.
공급 가이드에서는 스트립의 비틀림과 간섭을 확인하고 압착 위치에서는 단자와 앤빌의 정렬을 점검합니다. 이송 상태를 먼저 확인한 뒤 해당 전선·단자 조합의 압착 조건을 적용합니다.

FEED SETUP PARAMETERS
스트립 공급 및 위치 설정 항목
단자 품번·공구 조합
TERMINAL & TOOLING
단자 품번을 공구의 적용 목록과 대조하고 캐리어 구조, 공급 방향과 사용하는 전선 범위를 확인합니다. 외형이 유사해도 이송 위치와 압착부가 다를 수 있으므로 해당 제조사의 적용 자료로 조합을 결정합니다.
Match the terminal part number to the tooling specification, confirming carrier structure, feed orientation and the permitted wire range before accepting the combination for setup.
캐리어 피치·이송 위치
CARRIER PITCH & INDEXING
인접 단자의 간격과 공구의 이송량을 대조합니다. 피드 핑거 또는 이송부가 캐리어의 지정 위치에 작용하는지 확인하고, 복귀 동작에서 다음 단자를 놓치거나 두 단자를 넘겨 이송하지 않도록 설정을 점검합니다.
Check terminal pitch against feed travel and verify engagement at the specified carrier feature, preventing missed indexing or double feeding during the return and advance strokes.
공급 방향·가이드 정렬
ORIENTATION & GUIDANCE
단자 접촉부와 전선 압착부의 방향을 공구 도면에 맞추고 스트립 가이드의 평행도와 이동 여유를 확인합니다. 원통형 가이드 면을 지나는 구간은 띠의 꼬임과 걸림, 주변 구조물과의 접촉을 점검합니다.
Confirm contact and crimp barrel orientation, guide alignment and running clearance, checking the curved guide section for twisting, snagging and interference with surrounding structures.
앤빌 위치·절단 상태
ANVIL POSITION & CUTOFF
공급된 단자가 앤빌의 지정 위치에 놓이는지 확인하고 캐리어 절단부의 변형과 잔여 탭을 점검합니다. 위치 편차나 절단 불량이 있으면 이송 설정과 공구 정렬을 확인한 뒤 초기 압착 시료를 다시 판정합니다.
Verify the terminal position over the anvil and inspect carrier cutoff deformation and remaining tabs, then reassess feed adjustment and alignment when initial samples show defects.
STRIP & TOOL COMPATIBILITY
캐리어 구조·단자 피치
적용 공구 확인
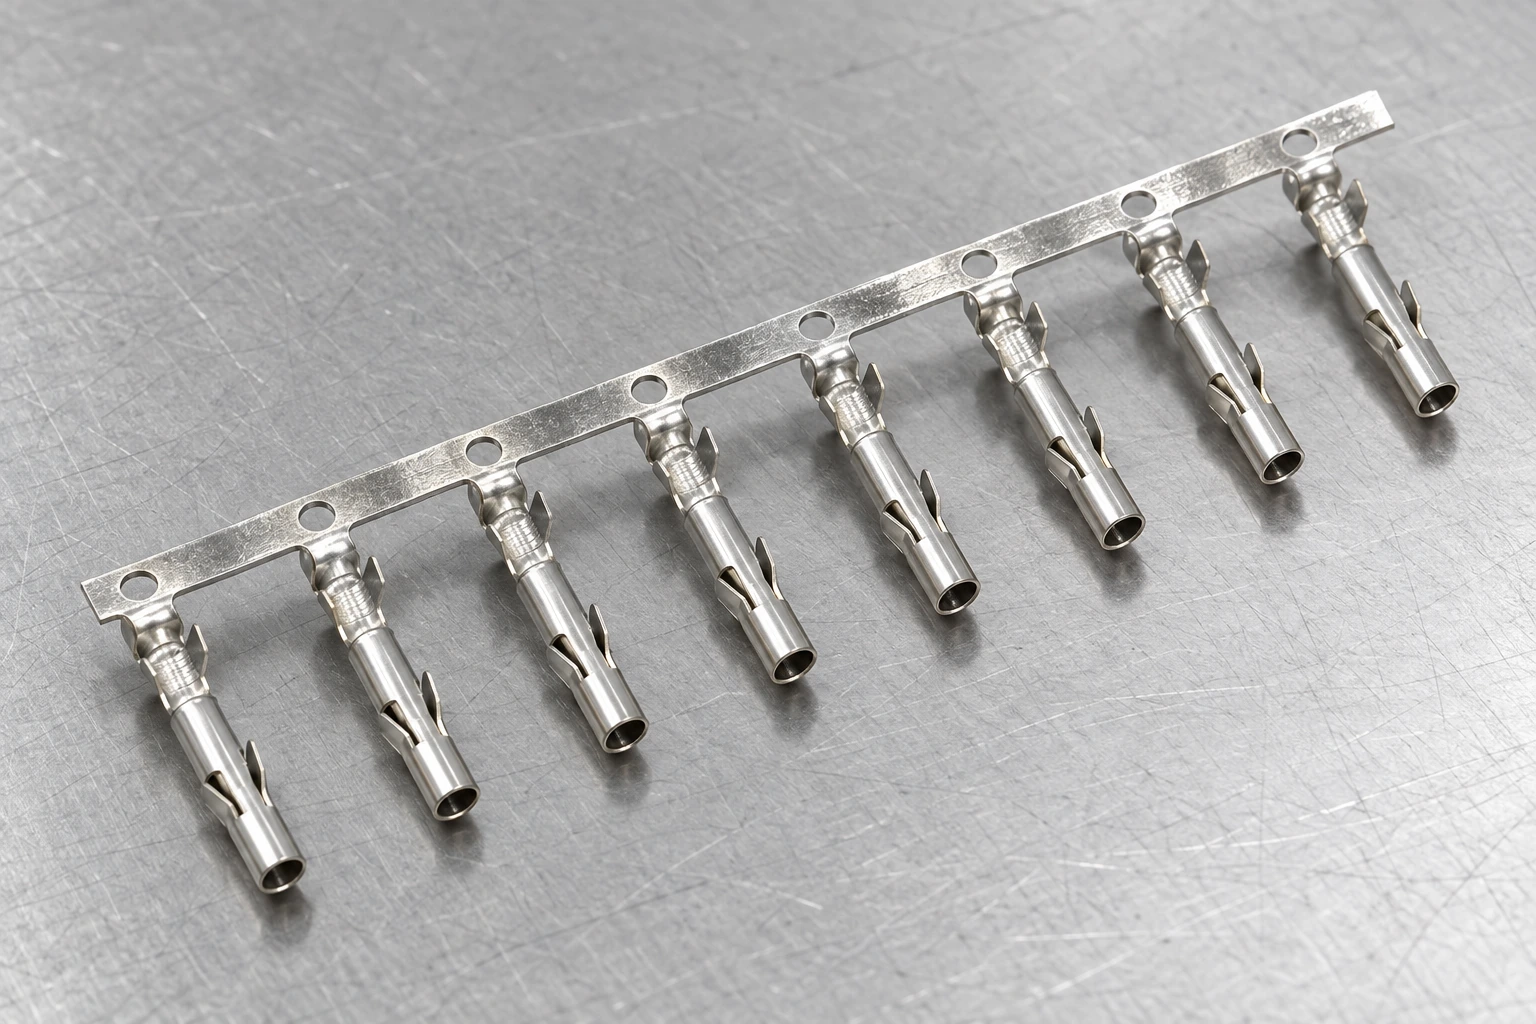
연속 단자는 캐리어 띠로 연결되어 일정한 간격으로 공급되며 공구에서 개별 단자의 위치가 결정됩니다. 단자 품번을 적용 공구의 부품 목록과 대조하고 캐리어 폭, 단자 피치와 공급 방향을 확인합니다. 캐리어의 구멍과 연결부는 제품마다 역할이 다를 수 있으므로 이송에 사용하는 위치는 해당 스트립 및 공구 도면으로 확인합니다.
공구를 준비할 때는 단자뿐 아니라 사용하는 전선의 도체 구성과 단면적, 피복 외경과 탈피 조건을 적용 자료에 대조합니다. 품번 또는 스트립 구조가 변경되면 기존 이송 설정을 그대로 사용하지 않고 가이드 위치와 이송부의 대응 관계를 재확인합니다. 확인한 단자·전선·공구 조합과 도면 개정을 설정 기록에 남겨 다른 조합의 투입을 구분합니다.
Continuous terminals remain connected to a carrier until the tooling positions and separates them as required. Verify the terminal part number, carrier geometry, pitch and feed orientation against the applicable tooling documents. Identify the designated feed feature rather than assuming every carrier hole serves that purpose. Check the permitted wire and preparation conditions, recording the approved combination and revision.
FEED SETUP
이송 스트로크·가이드
단자 위치 재현성
스트립 가이드는 캐리어가 지정 방향으로 이동하도록 지지하며, 이송부는 다음 단자를 앤빌 위치로 공급합니다. 가이드가 어긋나거나 이동 여유가 부족하면 걸림과 비틀림이 발생할 수 있습니다. 전진 위치는 압착할 단자가 앤빌 위에 정렬되는지 확인하고, 복귀 동작은 다음 단자를 잡을 수 있는 범위인지 공구 지침에 따라 점검합니다.
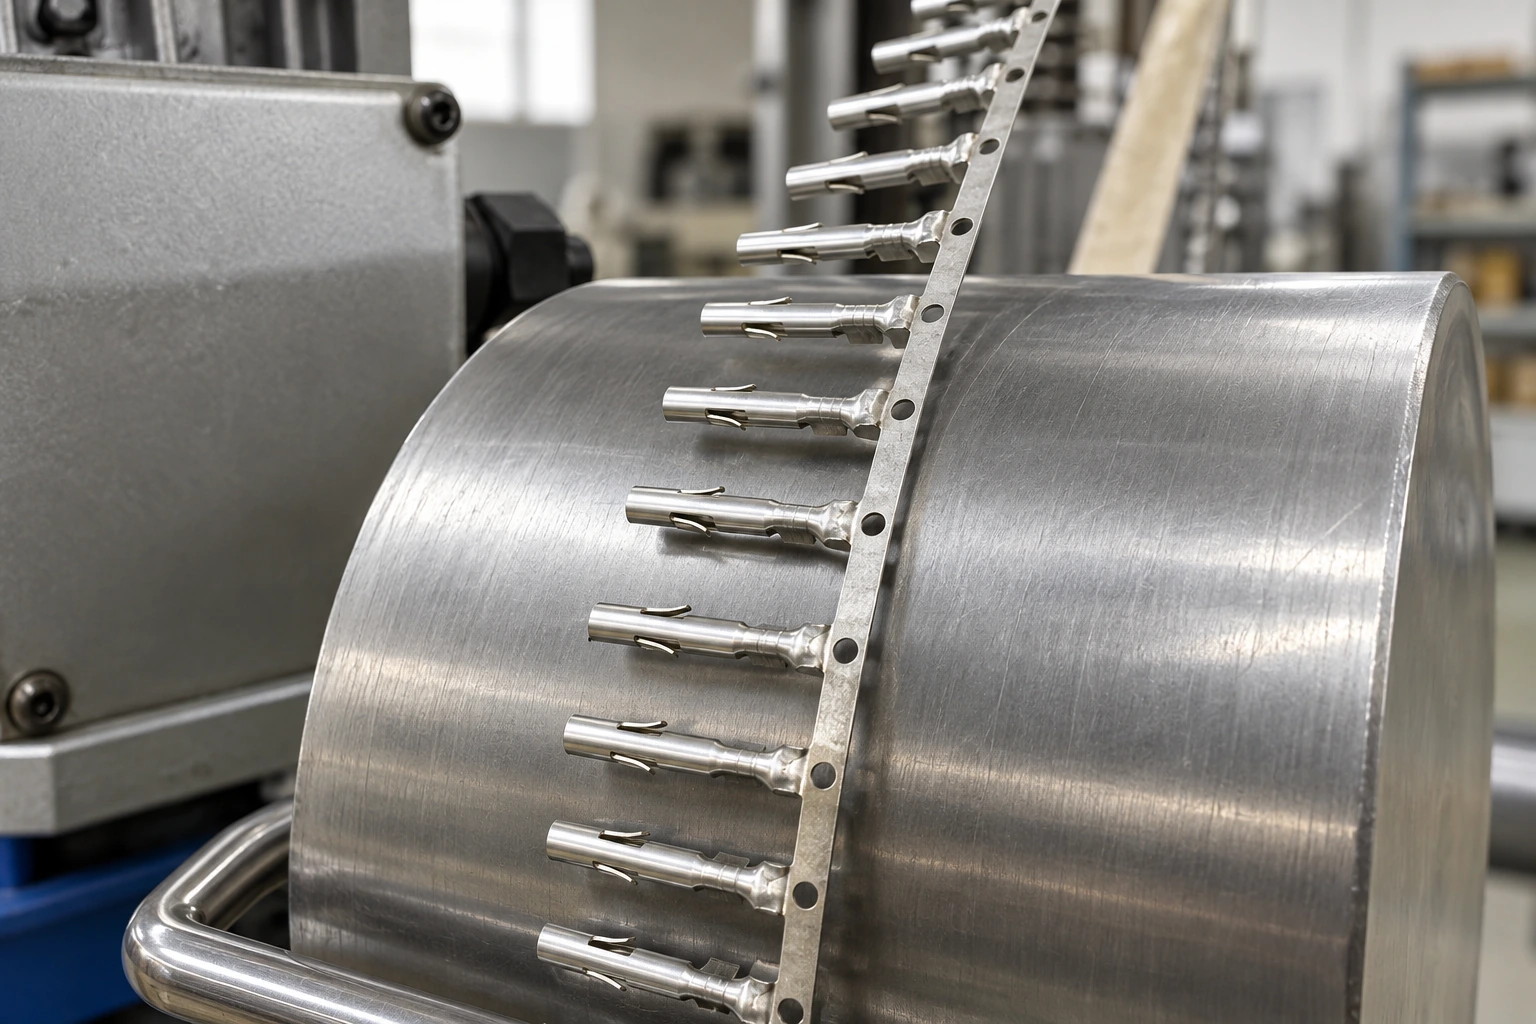
이송량이 부족하면 미이송, 과도하면 이중 이송 등 위치 오류가 발생할 수 있으므로 두 동작을 함께 확인합니다. 조정은 설비를 안전한 정지 상태로 만든 뒤 제조사의 절차를 적용합니다. 이후 지정된 확인 절차에서 연속된 단자의 위치 반복성과 캐리어 걸림 여부를 점검하고, 사진의 원통형 가이드 구간도 스트립의 처짐과 주변 접촉을 확인합니다.
Strip guides support travel while the feed mechanism indexes each terminal over the anvil. Check forward positioning and return travel together, since inadequate indexing or excessive return movement can cause missed or double feeds. Make adjustments using the manufacturer’s safe setup procedure, then verify repeated positioning, free strip movement and clearance along the curved guide path before production.
FEED DEFECT INSPECTION
미이송·단자 변형
초기 압착 시료 판정
공급 상태 점검은 캐리어의 휘어짐과 비틀림, 이송 위치의 변형, 단자 접촉부와 압착부의 손상을 구분해 수행합니다. 단자 중심이 앤빌에서 벗어나거나 방향이 틀어지면 비대칭 압착과 단자 변형이 발생할 수 있습니다. 절단 후에는 잔여 탭, 날카로운 버와 연결부의 변형을 해당 단자 도면의 판정 조건으로 확인합니다.
초기 압착 시료는 외관뿐 아니라 적용 자료에 지정된 압착 높이와 인장 시험 등 필요한 항목을 확인합니다. 불량이 발견되면 이송과 정렬, 공구의 마모, 전선 준비 상태를 구분해 원인을 조사합니다. 이송량이나 가이드 위치를 변경한 뒤에는 시료를 다시 확인하고 단자 품번, 공구 번호, 변경 내용과 판정 결과를 기록해 승인된 설정을 구분합니다.
Inspect strip distortion, damaged feed features and deformation of contact or crimp sections. Misalignment may produce asymmetric crimps or damaged terminals, while cutoff tabs and burrs require evaluation against the product drawing. Verify initial samples using the specified visual, crimp-height and pull-force requirements. Investigate feed, tooling wear and wire preparation separately, then recheck samples and record any setup changes.

